বাংলা ভাষার
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE স্টিল স্ট্রাকচারের বক্স কলাম প্রসেসিং ফ্লো এবং ইঞ্জিনিয়ারিং অ্যাপ্লিকেশন অর্জন
I. সাধারণ বিন্যাস অঙ্কন
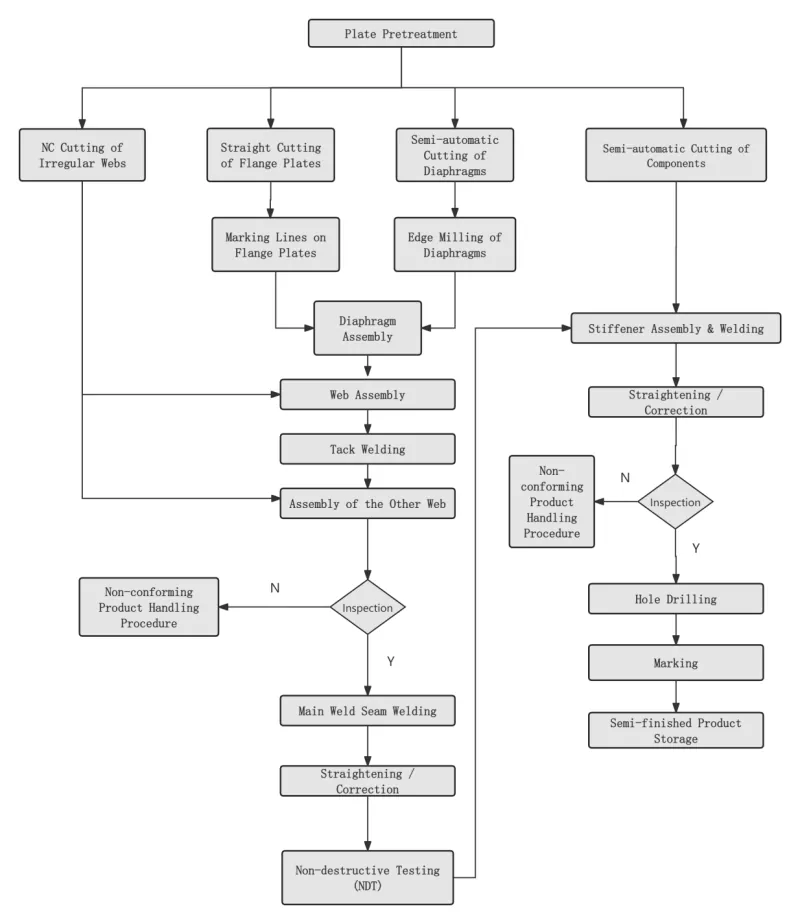
Ⅱ মূল প্রক্রিয়া
|
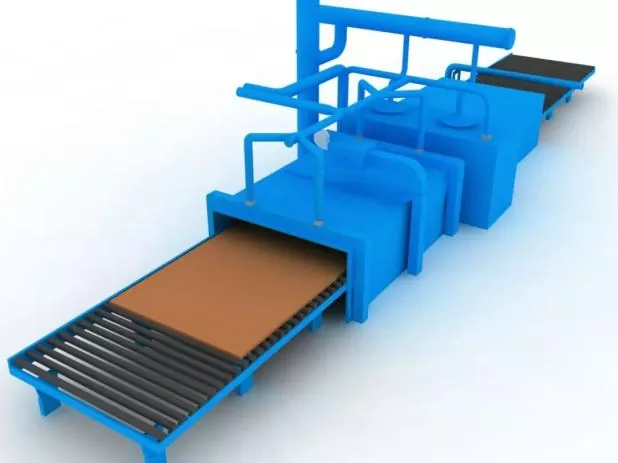
ধাপ 1 স্টিল প্লেট সারফেস প্রিট্রিটমেন্ট |
ইস্পাত প্লেট ফাঁকা আগে নকশা বা প্রক্রিয়া প্রয়োজনীয়তা অনুযায়ী পরিচালিত. |
|
|
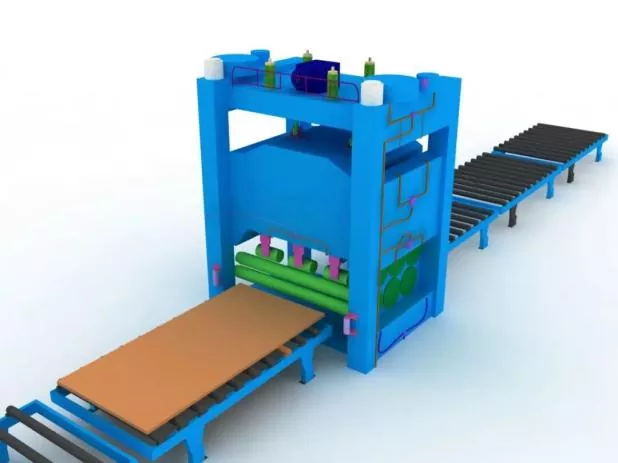
ধাপ 2 স্টিল প্লেট সোজা করা |
স্টিল প্লেট প্রিট্রিটমেন্টের পরে সামগ্রিক সোজা করা হবে যাতে খালি নির্ভুলতা নিশ্চিত করা যায় এবং স্টিল প্লেটের অভ্যন্তরীণ অবশিষ্ট চাপ থেকে মুক্তি পাওয়া যায়। |
|
|
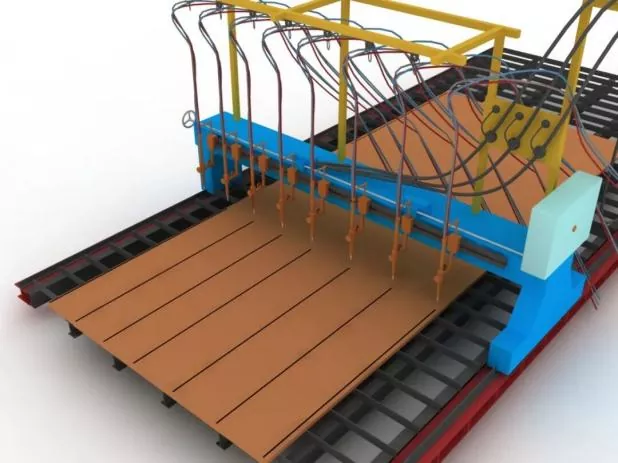
ধাপ 3 অংশ কাটা এবং ফাঁকা করা |
কাটার আগে, কাটিং মেশিন সামঞ্জস্য করুন, অগ্রভাগের মডেল নিশ্চিত করুন এবং বায়ু চাপের স্থায়িত্ব পরীক্ষা করুন। |
|
|
কাটার সময়, প্রথমে ইস্পাত প্লেটের কাটিং সীমটি প্রিহিট করুন এবং কাটার গতি কঠোরভাবে নিয়ন্ত্রণ করুন। |
||
|
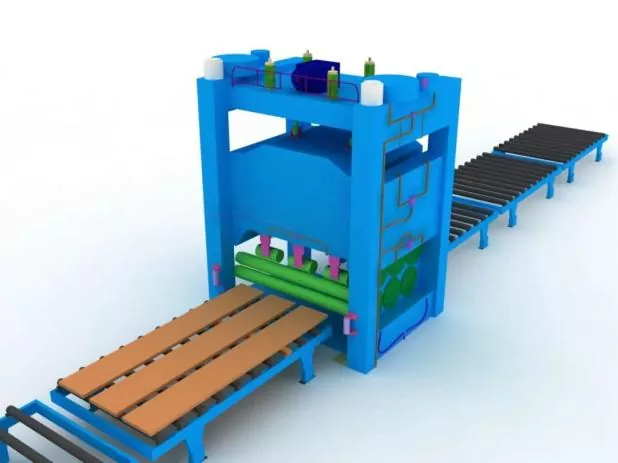
ধাপ 4 অংশগুলির সেকেন্ডারি সোজা করা |
সমাবেশ নির্ভুলতা নিশ্চিত করতে এবং ইস্পাত প্লেটের অভ্যন্তরীণ অবশিষ্ট চাপ কমাতে ইস্পাত প্লেট খালি করার পরে সঞ্চালিত হয়। |
|
|
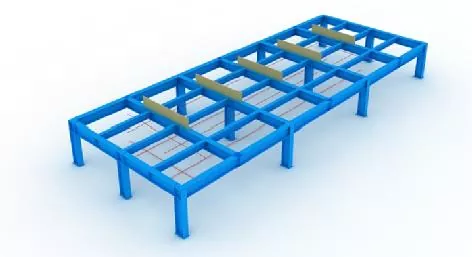
ধাপ 5 জিগস এবং লেআউট লাইন সেট করা |
সমাবেশের আগে, লেআউট লাইন এবং জিগস প্রথমে সেট করতে হবে। |
|
|
জিগ ইনস্টলেশনের সময়, উপরের খোলার অনুভূমিক স্তর নিশ্চিত করতে হবে, এবং পর্যাপ্ত অনমনীয়তা এবং শক্তি নিশ্চিত করা হবে। |
||
|
সমস্ত জিগস এবং লেআউট লাইন শুধুমাত্র মনোনীত কর্মীদের দ্বারা পরিদর্শন এবং অনুমোদিত হওয়ার পরে ব্যবহার করা যেতে পারে। |
||
|
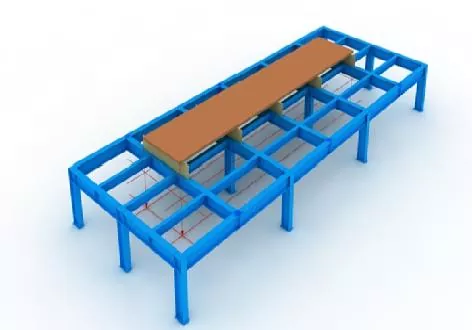
ধাপ 6 নিম্ন প্যানেল পজিশনিং |
প্লাম্ব বব এবং লেআউট লাইন দ্বারা অবিকল অবস্থান। |
|
|
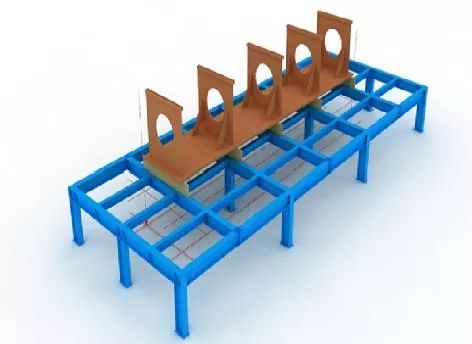
ধাপ 7 ডায়াফ্রাম সমাবেশ |
ডায়াফ্রামের সমাবেশের আগে, নীচের প্যানেলে অবস্থানের লাইনগুলি চিহ্নিত করুন এবং একটি গ্রাইন্ডিং হুইল দিয়ে লাইনের উভয় পাশে ভাসমান মরিচা অপসারণ করুন। |
|
|
ডায়াফ্রামগুলি খাড়া হওয়ার পরে, ট্যাক ওয়েল্ডিং দ্বারা সেগুলি ঠিক করুন। |
||
|
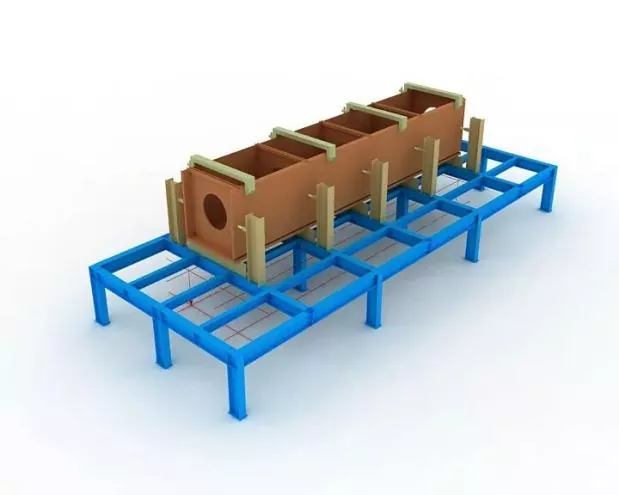
ধাপ 8 ওয়েব সমাবেশ |
ওয়েব একত্রিত এবং যোগ্য হওয়ার পরে, এটিকে জ্যাক দিয়ে ডায়াফ্রামের বিরুদ্ধে শক্তভাবে জ্যাক করুন, তারপর ট্যাক ওয়েল্ডিং দ্বারা এটি ঠিক করুন।
|
|
|
ধাপ 9 উপরের প্যানেল সমাবেশ |
প্লাম্ব বব দিয়ে উপরের প্যানেলের সঠিক অবস্থান সম্পূর্ণ করুন, তারপর ট্যাক ঢালাই দিয়ে ঠিক করুন। |
|
|
ধাপ 10 ডায়াফ্রাম ইলেক্ট্রোস্ল্যাগ ওয়েল্ডিং |
একক পার্শ্বযুক্ত ইলেক্ট্রোস্ল্যাগ ঢালাই ডায়াফ্রামের জন্য গৃহীত হয়। |
|
|
ঢালাইয়ের সময় ইলেক্ট্রোস্ল্যাগ ঢালাই গর্তের উপরের এবং নীচের অংশে চাপ শুরু এবং নির্বাপণের জন্য কপার হাতা ইনস্টল করা উচিত। |
||
|
ওয়েল্ডিং কারেন্ট এবং ভোল্টেজ ঢালাই প্রক্রিয়া জুড়ে কঠোরভাবে নিয়ন্ত্রিত হবে, এবং ওয়েবে ইলেক্ট্রোস্ল্যাগ ঢালাই এলাকার রঙ পরিবর্তন পর্যবেক্ষণে মনোযোগ দেওয়া হবে। |
||
|
ধাপ 11 সার্বিক পরিদর্শন |
পরিদর্শনের সময়, উপাদানের দৈর্ঘ্য, তির্যক মাত্রা এবং শেষ বিভাগের মাত্রাগুলি ডিজাইন এবং স্পেসিফিকেশনের প্রয়োজনীয়তাগুলি পূরণ করে কিনা তা পরীক্ষা করার উপর ফোকাস করুন এবং সহনশীলতার বাইরে থাকা সমস্ত অংশগুলিকে সংশোধন করুন৷ |
|
|
ধাপ 12 মিলিং শেষ করুন |
সমাবেশ এবং ঢালাই পরে শেষ মুখ মিল. |
|
|
সদস্যদের সমতলতা এবং শেষ মুখ এবং মিলিং কাটারের মধ্যে সমান্তরালতার গ্যারান্টি দিন। |
||
|
ধাপ 13 বালি ব্লাস্টিং এবং মরিচা অপসারণ |
ঢালাইয়ের পরে প্রয়োজন অনুসারে বালি ব্লাস্টিংয়ের মাধ্যমে সম্পূর্ণ মরিচা অপসারণ করুন, তারপরে আবরণ নির্মাণে স্থানান্তর করুন। |
|
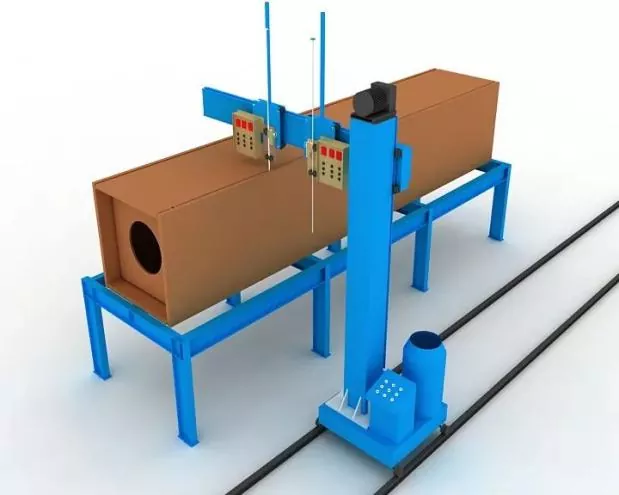
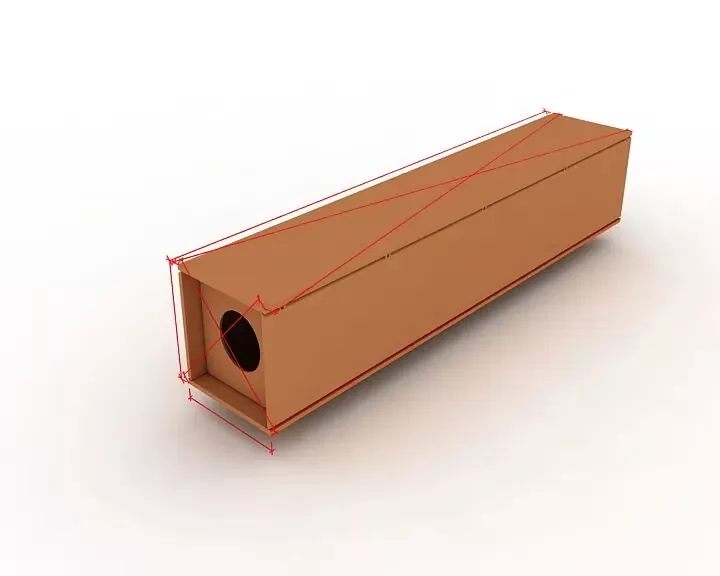
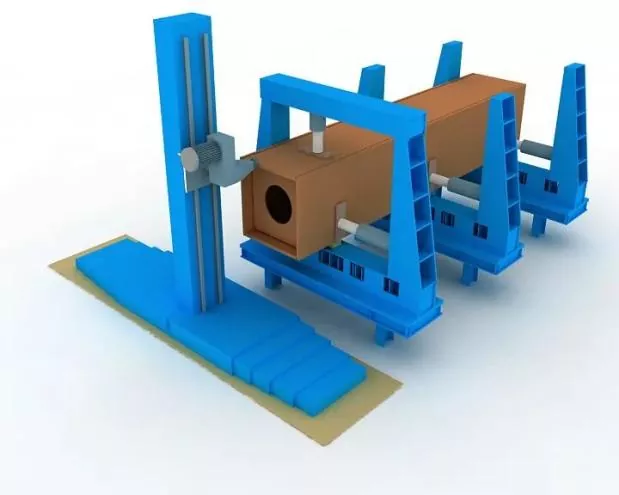
Ⅲ সমাবেশ, অবস্থান এবং ঢালাই জন্য বিশেষ উল্লেখ
|
সমাবেশ নির্ভুলতা |
সমাবেশের সময়: ● ওয়েল্ডিং বিকৃতি নিয়ন্ত্রণের জন্য উপযুক্ত বিধিনিষেধ গ্রহণ করা হবে। ● ওয়েল্ডিং সংকোচন ভাতা এবং যুক্তিসঙ্গত বিপরীত বিকৃতি উপাদান মাত্রা নিয়ন্ত্রণ এবং সঠিক আকৃতি নিশ্চিত করতে সংরক্ষিত থাকবে। |
|
ঢালাই সংযোগের বানোয়াট এবং সমাবেশের জন্য অনুমোদিত বিচ্যুতি, সেইসাথে কাঠামোগত উপাদানগুলির মাত্রিক সহনশীলতা, ইস্পাত কাঠামোর নির্মাণ গুণমানের স্বীকৃতির জন্য কোডের প্রয়োজনীয়তাগুলি মেনে চলতে হবে (GB 50205)৷ |
|
|
সমাবেশ পজিশনিং ঢালাই |
এটি আধা-স্বয়ংক্রিয় কঠিন তারের গ্যাস মেটাল আর্ক ওয়েল্ডিং (GMAW) দ্বারা প্রয়োগ করা হবে। |
|
ওয়েল্ডার |
অ্যাসেম্বলি ট্যাক ওয়েল্ডিংয়ে নিযুক্ত ওয়েল্ডারদের বিল্ডিং স্টিল স্ট্রাকচার (JGJ81) ওয়েল্ডিংয়ের প্রযুক্তিগত স্পেসিফিকেশনে উল্লেখিত সংশ্লিষ্ট যোগ্যতার শংসাপত্র ধারণ করতে হবে। |
|
ট্যাক welds অবস্থান |
ট্যাক ওয়েল্ডের অবস্থান: ট্যাক ওয়েল্ডগুলি আনুষ্ঠানিক ঢালাইয়ের শুরু এবং শেষ এড়াতে হবে এবং কোণ, প্রান্ত, প্রান্ত এবং কাঠামোগত শক্তি এবং কারিগরি ত্রুটির প্রবণ অন্যান্য গুরুত্বপূর্ণ জায়গায় স্থাপন করা হবে না। |
|
টি-জয়েন্টের জন্য, ট্যাক ওয়েল্ডিং: উভয় দিকে প্রতিসাম্যভাবে বাহিত হবে; এদিকে, খাঁজের ভিতরে ট্যাক ওয়েল্ডিং যতটা সম্ভব এড়ানো উচিত। সম্পূর্ণ পেনিট্রেশন গ্রুভ ওয়েল্ডিং এর জন্য: ব্যাক গগিং এর জন্য খাঁজে ট্যাক ওয়েল্ডিং করা হবে, যেমন, ব্যাক গগিং। |
|
|
ওয়েল্ডিং ব্যাকিং প্লেটগুলির সমাবেশ এবং ওয়েল্ডিং অবস্থানের পাশাপাশি রান-অন এবং রান-অফ প্লেটগুলি প্রাসঙ্গিক মানগুলি মেনে চলতে হবে |
|
|
ঢালাই উপকরণ |
সমাবেশ এবং ট্যাক ঢালাইয়ের জন্য ব্যবহৃত ঢালাইয়ের উপকরণগুলি আনুষ্ঠানিক ঢালাইয়ের সাথে সামঞ্জস্যপূর্ণ হবে, অর্থাৎ, অফিসিয়াল ঢালাইয়ের মতো একই ঢালাইয়ের উপকরণ গ্রহণ করা হবে। |
|
উচ্চ-শক্তি ইস্পাত এবং নিম্ন-শক্তি ইস্পাত মধ্যে সমাবেশ ঢালাই জন্য, ঢালাই উপকরণ নিম্ন-শক্তি ইস্পাত গ্রেড অনুযায়ী নির্বাচন করা হবে. |
সম্পর্কিত খবর
- Eihe স্টিল স্ট্রাকচার থেকে জাতীয় দিবসের শুভেচ্ছা
- সফল প্রথম উত্তোলন! এশিয়া প্যাসিফিক মরক্কো প্রকল্প Eihe Steel দ্বারা পরিচালিত
- যোগ্যতা পুনর্নবীকরণ অনুমোদিত! Eihe স্থিরভাবে গ্লোবাল মার্কেট ফুটপ্রিন্ট প্রসারিত করে
- বিমানবন্দর ও স্টেশনের জন্য EHSS স্টিল স্ট্রাকচার ডেলিভারি
- বৈশ্বিক উন্নয়নে ফোকাস করুন: শানডং স্টিল স্ট্রাকচার ইন্ডাস্ট্রি অ্যাসোসিয়েশন সফলভাবে শিল্প আন্তর্জাতিকীকরণের উপর অভিজ্ঞতা বিনিময় সম্মেলন অনুষ্ঠিত
- EHSS সম্পূর্ণ সাফল্যের সাথে কিংডাওতে 8 তম শানডং স্টিল স্ট্রাকচার উচ্চ-মানের উন্নয়ন ফোরাম এবং 2026 SSSIA বার্ষিক সম্মেলন সম্পূর্ণভাবে আয়োজন করেছে
আমাকে একটি বার্তা ছেড়ে দিন