বাংলা ভাষার
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ইস্পাত কাঠামো উত্পাদন প্রযুক্তি বিশ্লেষণ
Ⅰ ওভারভিউ
ইস্পাত কাঠামো ফ্যাব্রিকেশননকশা অঙ্কনকে ভৌত কাঠামোগত উপাদানে রূপান্তর করার প্রক্রিয়া। স্টিলের বিভাগীয় বৈশিষ্ট্যগুলিকে মূলত অপরিবর্তিত রেখে কারখানার উত্পাদন পদ্ধতির মাধ্যমে ডিজাইনের প্রয়োজনীয়তাগুলি মেনে যোগ্য ইস্পাত কাঠামোগত সদস্যদের মধ্যে ইস্পাত উপকরণগুলি প্রক্রিয়া করাই এর মূল।
ইস্পাত কাঠামোর উত্পাদন প্রযুক্তি সাধারণত যান্ত্রিক উত্পাদনের মতো। যাইহোক, প্রদত্ত যে ইস্পাত কাঠামো পণ্যগুলি শেষ পর্যন্ত নির্মাণ সাইটে একত্রিত হয়, এর প্রক্রিয়াগুলি স্পষ্টতা নিয়ন্ত্রণ এবং বিকৃতি প্রতিরোধের উপর বেশি জোর দেয়।
Ⅱ ইস্পাত কাঠামো উত্পাদন প্রক্রিয়া প্রবাহ চার্ট
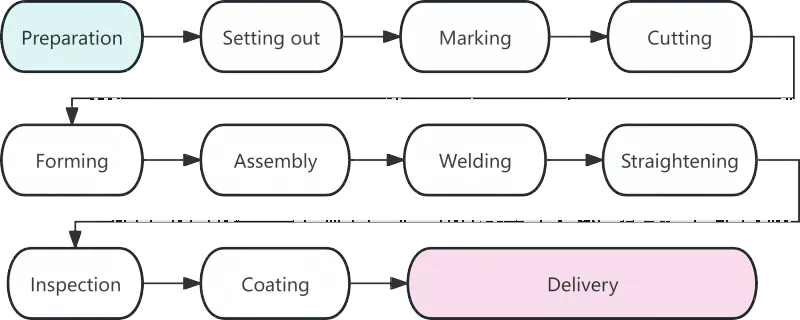
Ⅲ প্রতিটি কাজের পদ্ধতির বিস্তারিত বিশ্লেষণ
|
প্রক্রিয়া |
বর্ণনা |
|
উপাদান প্রস্তুতি |
উপাদান প্রস্তুতি ইস্পাত কাঠামো তৈরির শুরুকে চিহ্নিত করে এবং এর গুণমান পরবর্তী সমস্ত কাজের পদ্ধতিকে সরাসরি প্রভাবিত করে। এই পর্যায়ে মূল কাজগুলির মধ্যে রয়েছে উপাদান গ্রহণ, সোজা করা এবং পৃষ্ঠ পরিষ্কার করা। ইস্পাত উপকরণ কারখানায় আসার পরে, তাদের উপাদানের সার্টিফিকেট প্রকৃত পণ্যগুলির বিরুদ্ধে পরীক্ষা করা হবে। প্রধান কাঠামোগত উপাদানগুলিতে ব্যবহৃত স্টিলের জন্য রাসায়নিক গঠন এবং যান্ত্রিক বৈশিষ্ট্যগুলির উপর পুনরায় পরিদর্শন করা হবে। পরিবহনের সময় সৃষ্ট বিকৃত স্টিলগুলি রোলার স্ট্রেইটনার বা হাইড্রোলিক জ্যাকিং মেশিন ব্যবহার করে সোজা করা হবে। অভিজ্ঞতা দেখায় যে প্রায় 80% ডাইমেনশনাল ত্রুটিগুলি ব্ল্যাঙ্কিং এর ফলাফল অপ্রস্তুত কাঁচামাল থেকে। |
|
লফটিং |
স্টিল স্ট্রাকচার ম্যানুফ্যাকচারিং-এ নির্ভুলতা নিয়ন্ত্রণের জন্য লফটিং হল প্রথম গুরুত্বপূর্ণ পদক্ষেপ। ডেডিকেটেড প্ল্যাটফর্ম বা লেআউট টেবিলে, টেকনিশিয়ানরা অংশের আকৃতি নির্ধারণ করার জন্য নকশা অঙ্কন অনুসারে 1:1 অনুপাতে পূর্ণ-স্কেল উপাদান জয়েন্ট এবং রূপরেখা আঁকেন। অঙ্কন মাত্রা যাচাই করার পাশাপাশি, ঢালাই সংকোচন ভাতা প্রাসঙ্গিক প্রক্রিয়া দ্বারা প্রয়োজন হিসাবে সংরক্ষিত করা হবে। সাধারণত, প্রতিটি বাট ওয়েল্ডের জন্য 1 থেকে 1.5 মিলিমিটার ভাতা আলাদা করে রাখা হবে। |
|
চিহ্নিত করা |
স্ক্রাইবিং নামেও পরিচিত, মার্কিং বলতে গর্তের অবস্থান চিহ্নিত করার জন্য টেমপ্লেট ব্যবহার করার পদ্ধতি এবং স্টিলের প্লেট এবং বিভাগে উপাদানের রূপরেখার জন্য মেশিনিং লাইন বোঝায়। উপাদান ব্যবহারের হার সর্বাধিক করার জন্য "প্রথমে বড় অংশ, পরে ছোট অংশ" নীতি অনুসরণ করা হয়। অপ্টিমাইজড লেআউটের মাধ্যমে, সামগ্রিক উপাদান ব্যবহারের হার 85%-এর উপরে পৌঁছতে পারে এবং নেস্টিং অপ্টিমাইজেশনের পরে এটি 92% অতিক্রম করতে পারে। |
|
কাটিং |
কাটিং হল চিহ্নিত লাইন বরাবর কাঁচামালকে পৃথক অংশে আলাদা করার প্রক্রিয়া। মূলধারার কাটিং পদ্ধতির মধ্যে রয়েছে গ্যাস কাটিং, প্লাজমা কাটিং এবং লেজার কাটিং। সংখ্যাসূচক নিয়ন্ত্রণ কাটিয়া প্রযুক্তির ব্যাপক প্রয়োগ ইস্পাত কাঠামো তৈরির নির্ভুলতা এবং দক্ষতা উন্নত করেছে। কিছু কাটা পৃষ্ঠ গৌণ প্রান্ত প্রক্রিয়াকরণ ছাড়া সরাসরি ঢালাই জন্য যোগ্য হয়. |
|
গঠন |
নন-লিনিয়ার উপাদান যেমন বাঁকা বিম এবং বাঁকানো পাইপগুলিকে ঠান্ডা বাঁকানো বা গরম নমনের মাধ্যমে আকৃতি দেওয়া হবে। ঠান্ডা নমন ঘরের তাপমাত্রায় সঞ্চালিত হয় এবং সাধারণ বাঁকা উপাদানগুলির জন্য প্রযোজ্য। গরম নমনের জন্য, নমনের আগে স্টিলগুলিকে 900-1100°C তাপমাত্রায় উত্তপ্ত করা হয়, যা মোটা প্লেট বা ছোট বাঁকানো রেডিআই সহ উপাদানগুলির জন্য গৃহীত হয়। |
|
সমাবেশ |
সমাবেশ মানে অঙ্কন দ্বারা প্রয়োজনীয় প্রক্রিয়াকৃত অংশগুলিকে একত্রিত করা এবং ট্যাক ওয়েল্ডিংয়ের মাধ্যমে অস্থায়ীভাবে ঠিক করা। স্ট্যান্ডার্ড অ্যাসেম্বলি পদ্ধতিটি নিম্নরূপ: ফ্ল্যাঞ্জ প্লেটের স্প্লাইস সীমগুলিকে পিষে নিন → ওয়েব প্লেটে burrs সরান → একটি অ্যাসেম্বলি মেশিনের সাহায্যে সুনির্দিষ্ট অবস্থান অর্জন করুন → একতরফা টি-সেকশন স্টিলের সম্পূর্ণ সমাবেশ → সমাবেশটি ফ্লিপ করুন এবং সামগ্রিক গঠন শেষ করুন। |
|
ঢালাই |
উচ্চ প্রযুক্তিগত প্রয়োজনীয়তা এবং কঠোর মান নিয়ন্ত্রণ সহ ইস্পাত কাঠামো উত্পাদনের মূল প্রক্রিয়া হল ঢালাই। সাধারণত ব্যবহৃত ঢালাই পদ্ধতিগুলির মধ্যে রয়েছে স্বয়ংক্রিয় নিমজ্জিত আর্ক ওয়েল্ডিং, CO₂ গ্যাস শিল্ডেড ওয়েল্ডিং এবং শিল্ড মেটাল আর্ক ওয়েল্ডিং। |
|
সোজা করা |
ঢালাইয়ের সময় উত্পন্ন তাপীয় চাপ উপাদানের বিকৃতি ঘটাবে, যা মূল জ্যামিতিক আকৃতি পুনরুদ্ধার করার জন্য সোজা করার মাধ্যমে নির্মূল করা হবে। সাধারণ সোজা করার পদ্ধতির মধ্যে রয়েছে যান্ত্রিক সোজা করা, শিখা সোজা করা এবং সম্মিলিত সোজা করা। একই অবস্থানে গরম করা তিনবারের বেশি পরিচালিত হবে না এবং অতিরিক্ত গরম করা কঠোরভাবে নিষিদ্ধ। |
|
পরিদর্শন |
সমগ্র উত্পাদন প্রক্রিয়ার মধ্য দিয়ে চলমান, পরিদর্শন পণ্যের গুণমানের জন্য একটি মূল গ্যারান্টি হিসাবে কাজ করে। পর্যায়ক্রমে পরিদর্শন প্রধানত কাঁচামাল পরিদর্শন, ইন-প্রসেস পরিদর্শন এবং পোস্ট-ওয়েল্ডিং পরিদর্শন কভার করে। ঝালাইয়ের ভিতরে ফাটল এবং অসম্পূর্ণ ফিউশনের মতো মারাত্মক ত্রুটিগুলি অনুমোদিত নয়। |
|
আবরণ |
আবরণ ইস্পাত কাঠামোর জন্য জারা বিরোধী এবং অগ্নি সুরক্ষা প্রদান করে। স্ট্যান্ডার্ড লেপ সিস্টেমে তিনটি স্তর থাকে: জিঙ্ক সমৃদ্ধ ইপোক্সি প্রাইমার, ইপোক্সি মাইকেসিয়াস আয়রন ইন্টারমিডিয়েট কোট এবং পলিউরেথেন বা ফ্লুরোকার্বন টপকোট। আগুন-প্রতিরোধী আবরণ একাধিক পাতলা আবরণে প্রয়োগ করা হবে। আবরণ অপারেশনের জন্য পরিবেষ্টিত তাপমাত্রা 5 ডিগ্রি সেলসিয়াসের কম হবে না, আপেক্ষিক আর্দ্রতা 85% এর বেশি হবে না এবং ইস্পাতের পৃষ্ঠের তাপমাত্রা শিশির বিন্দু থেকে কমপক্ষে 3 ডিগ্রি সেলসিয়াস বেশি হবে। |
|
কারখানা থেকে ডেলিভারি |
ডেলিভারি হল স্টিল স্ট্রাকচার ম্যানুফ্যাকচারিং এর চূড়ান্ত ধাপ। যে উপাদানগুলি চূড়ান্ত পরিদর্শন পাস করবে তাদের অনন্য ক্রমিক নম্বর এবং চিহ্ন বরাদ্দ করা হবে। উপাদানগুলি ইনস্টলেশনের ক্রম অনুসারে গ্রুপে বান্ডিল করা হবে। আবরণ স্ক্র্যাচ প্রতিরোধ করার জন্য উপাদানগুলির মধ্যে কাঠের ব্লক বা রাবার গ্যাসকেট স্থাপন করা উচিত। |
IV আধুনিক ইস্পাত কাঠামো উত্পাদন প্রযুক্তির বিকাশের প্রবণতা
আধুনিক ইস্পাত কাঠামোউত্পাদন নির্ভুলতা এবং দক্ষতা উন্নত করার জন্য উত্পাদন ক্রমবর্ধমান বুদ্ধিমান এবং যান্ত্রিক হয়। সংখ্যাসূচক নিয়ন্ত্রণ প্রযুক্তি, স্বয়ংক্রিয় ঢালাই, বিআইএম অ্যাপ্লিকেশন এবং প্রাক-সমাবেশের জন্য ভার্চুয়াল সিমুলেশন শিল্পের ভবিষ্যতের বিকাশের প্রবণতাকে প্রতিনিধিত্ব করে।
ইস্পাত কাঠামো উত্পাদন ঘনিষ্ঠভাবে সংযুক্ত প্রক্রিয়া, উচ্চ নির্ভুলতা প্রয়োজনীয়তা এবং কঠোর মান নিয়ন্ত্রণ সমন্বিত একটি সম্পূর্ণ সিস্টেম। লেআউট থেকে লেপ পর্যন্ত প্রতিটি পদ্ধতি সরাসরি সমাপ্ত পণ্যের গুণমানকে প্রভাবিত করে। বুদ্ধিমান প্রযুক্তির ব্যাপক প্রয়োগের সাথে, ইস্পাত কাঠামোর জন্য কঠোর মান গৃহীত হবে, যা পণ্যের গুণমানের আরও উন্নতির দিকে পরিচালিত করবে।
সম্পর্কিত খবর
- একটি ইস্পাত ফ্রেম ঘোড়া স্থিতিশীল নির্মাণের জন্য উপযুক্ত আকার নির্বাচন কিভাবে?
- অন-সাইট স্টিল স্ট্রাকচার অ্যাসেম্বলি + ইন্টিগ্রাল হোস্টিং কনস্ট্রাকশন ওয়ার্কফ্লো + মূল বিবেচনা
- কেন আধুনিক জীবনযাপনের জন্য একটি ডাবল লেয়ার প্রিফ্যাব স্টিল ফ্রেম হাউস নির্মাণ চয়ন করবেন?
- স্টিল স্ট্রাকচার ফ্যাক্টরি বিল্ডিংয়ের ডিজাইন এবং নির্মাণের জন্য নয়টি মূল পয়েন্ট
- কিভাবে ইস্পাত কাঠামো চিকেন শেড নির্মাণ পোল্ট্রি খামার ব্যবস্থাপনা উন্নত করতে পারেন?
- "লোকোমোটিভ-স্টাইল" শিল্প ভবন: 3-তলা অফিস কি ইস্পাত বা কংক্রিট হওয়া উচিত?
আমাকে একটি বার্তা ছেড়ে দিন